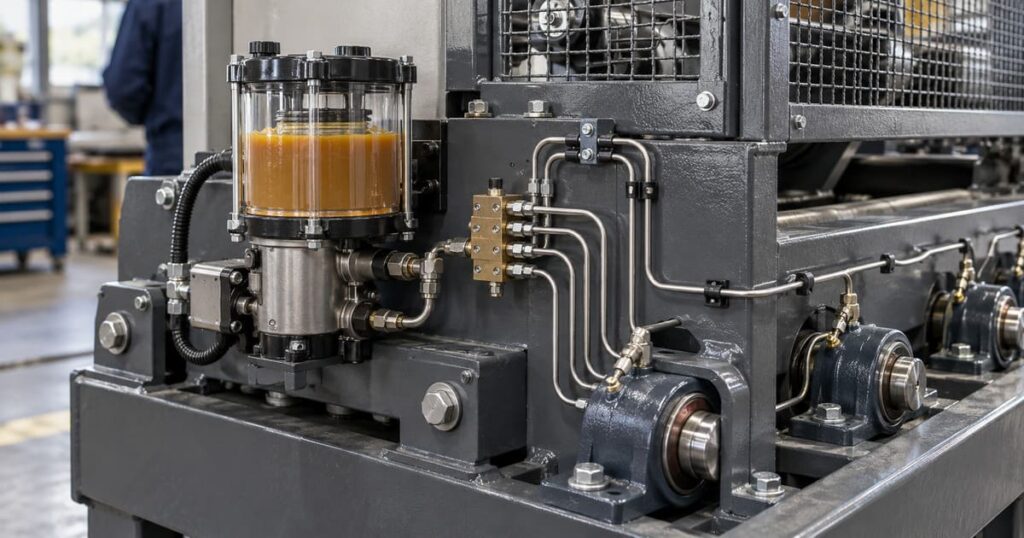
Centralne smarowanie doprowadza środek ze wspólnego źródła do wybranych punktów maszyny. Pompa, elementy dozujące i przewody tworzą instalację dopasowaną do zapotrzebowania każdego węzła. System warto rozważyć przy wielu punktach lub trudnej obsłudze ręcznej. Jego opłacalność zależy od zakresu projektu, rzeczywistych kosztów obsługi oraz późniejszej kontroli, a nie od samego zakupu pompy.
Jaki problem rozwiązuje centralne smarowanie?
W maszynie punkty smarne mogą znajdować się blisko siebie, na różnych wysokościach albo na ruchomym osprzęcie. Ręczna obsługa wymaga dotarcia do każdego z nich i zastosowania właściwego środka. Gdy dostęp jest utrudniony, łatwo pomylić punkt, wykonać czynność bez zapisu lub odłożyć ją na później. Automatyzacja porządkuje doprowadzanie smaru, ale nadal potrzebuje planu kontroli.
Najpierw trzeba ustalić, które elementy rzeczywiście wymagają uzupełniania środka. Łożysko zamknięte z fabrycznym napełnieniem może mieć inne zasady obsługi niż sworzeń z kanałem smarnym. Podłączenie wszystkich widocznych elementów do jednej instalacji bez analizy konstrukcji jest niewłaściwym punktem wyjścia. Podstawą pozostaje instrukcja producenta maszyny, określanego skrótem OEM.
Dobrze opisany problem brzmi: „te punkty wymagają regularnego dozowania, a obecny dostęp utrudnia realizację planu”. Ogólne stwierdzenie „maszyna potrzebuje więcej smaru” nie pozwala zaprojektować rozwiązania. Najpierw porównaj wymagania z wykonywanymi czynnościami i ustal, czy problem dotyczy organizacji pracy, środka, drożności czy zużycia mechanicznego.
Z czego składa się układ?
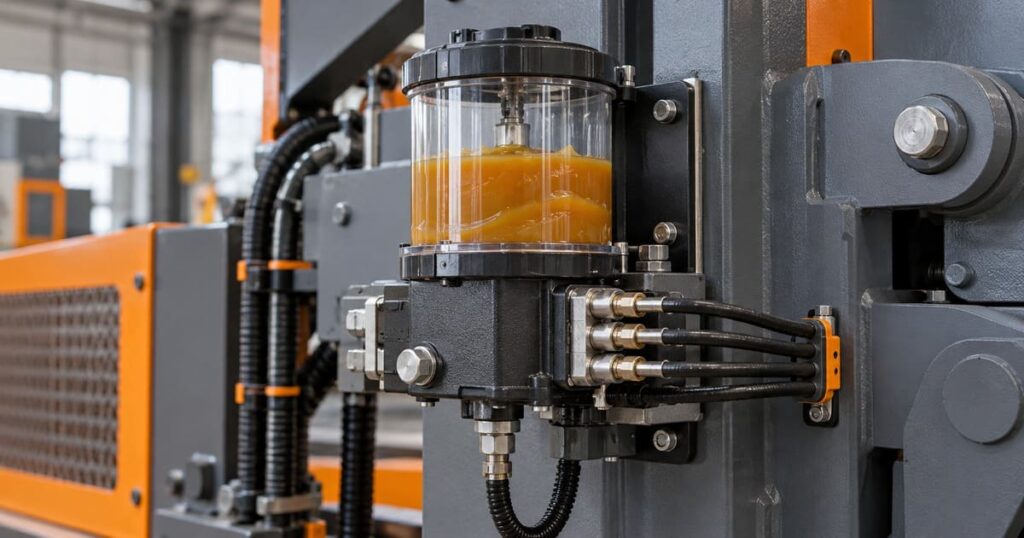
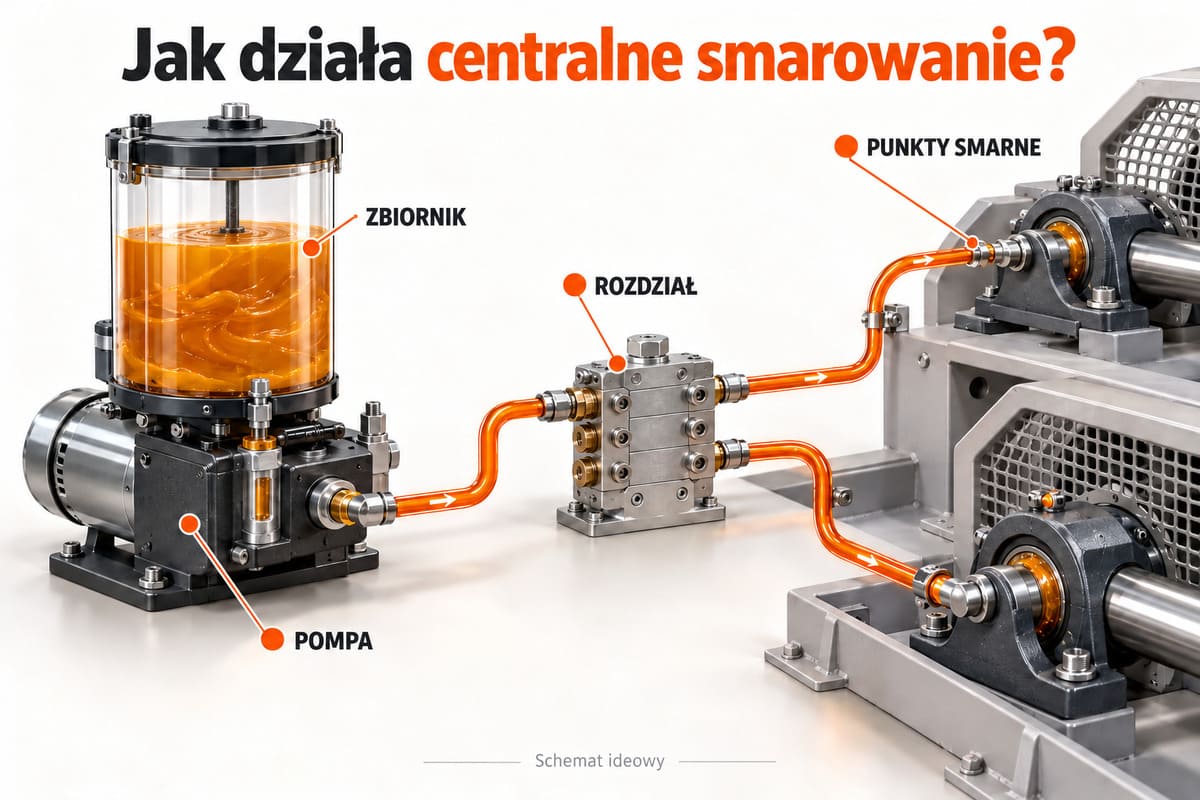
Droga środka zaczyna się w zbiorniku. Pompa przemieszcza go do instalacji, a zawory i elementy dozujące kierują porcje do poszczególnych odbiorników. Przewody końcowe łączą rozdział z punktami maszyny. Sterowanie uruchamia zasilanie według założonej logiki, a czujniki mogą dostarczać informacji o wybranych stanach układu.
| Element | Zadanie | Co trzeba ustalić |
|---|---|---|
| Zbiornik | Przechowuje środek | Sposób napełniania i kontrola poziomu |
| Pompa | Zasila obwód | Napęd, medium i parametry pracy |
| Dozowanie | Rozdziela ilości | Zapotrzebowanie punktów i architektura |
| Przewody | Prowadzą środek | Trasy, opory, ruch i ochrona |
| Sterowanie | Wyznacza cykle | Sygnały maszyny oraz logika alarmów |
| Nadzór | Obserwuje wybrane stany | Co mierzy czujnik i czego nie obejmuje |
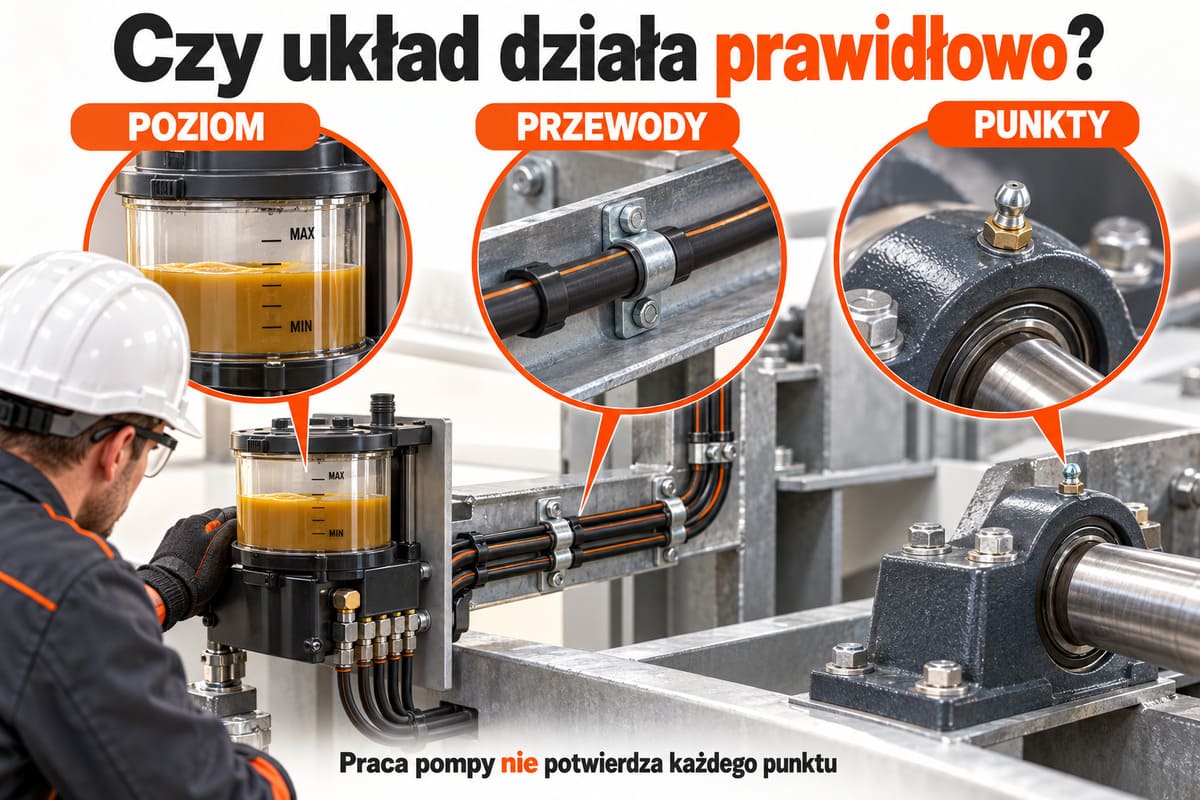
Wielkość zbiornika nie opisuje możliwości całego systemu. Podobnie widoczny manometr pokazuje ciśnienie w swoim miejscu pomiaru, a nie automatycznie dostarczenie porcji do każdego odbiornika. Zrozumienie zakresu pomiaru pomaga właściwie odczytywać komunikaty i nie utożsamiać pracy silnika z prawidłowym smarowaniem.
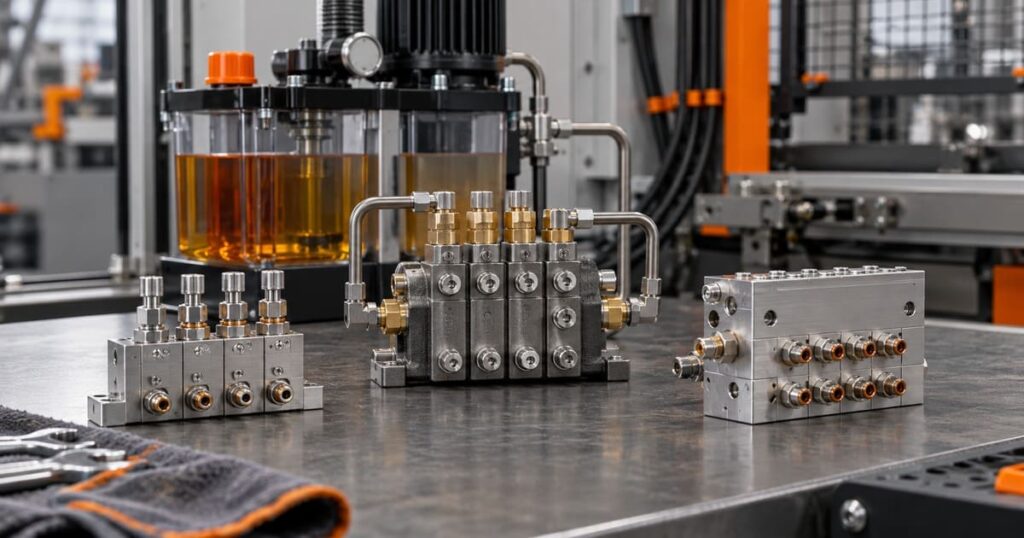
Przykłady poszczególnych komponentów można obejrzeć na kartach pompy BEKA-MAX EP-1, rozdzielacza Lincoln SSVD 5/6 i przewodu smarowania DN06. Pokazują różne elementy drogi medium. Nie stanowią gotowego zestawu: zgodność pompy, rozdziału i przewodów trzeba potwierdzić w projekcie.
Jak przebiega cykl pracy?
Cykl jest sekwencją zdarzeń, nie jedną uniwersalną liczbą sekund. Sterownik lub mechanizm uruchamia pompę, instalacja doprowadza środek do dozowników, następuje wydanie porcji, a system przechodzi do stanu wymaganego przed następnym podaniem. Dokładny przebieg zależy od typu rozwiązania. Niektóre architektury wymagają odprężenia, inne wykorzystują sekwencję tłoków lub przełączanie magistral.
W dokumentacji należy odróżnić czas pracy pompy, czas przerwy oraz warunek zakończenia cyklu. Nastawa opisana jednostką czasu może mieć inny sens niż liczba zliczonych impulsów. Przed zmianą ustawień trzeba wiedzieć, który parametr odpowiada za ilość, który za częstotliwość i jakie sygnały potwierdzają wykonanie zadania.
Praktyczny przykład dotyczy maszyny, która pracuje w kilku trybach obciążenia. Ustawienie przejęte z innego urządzenia może nie odzwierciedlać jej cyklu. Projektant powinien przeanalizować zapotrzebowanie punktów w rzeczywistej pracy oraz sposób powiązania sterownika z maszyną. Bez tych danych zwiększanie czasu działania pompy jest eksperymentem, nie doborem.
Jakie rodzaje instalacji warto znać?
Układ jednoprzewodowy z równoległymi dozownikami, układ dwuprzewodowy i układ progresywny różnią się zasadą dozowania. Nazwy opisują architekturę, a nie poziom jakości. Nie można wybierać systemu jedynie według popularności w danej branży.
W rozwiązaniu progresywnym porcje są wydawane w powiązanej sekwencji. System dwuprzewodowy korzysta z naprzemiennego działania dwóch magistral. W układzie jednoprzewodowym z równoległymi dozownikami sposób przygotowania następnego cyklu wynika z konstrukcji dozownika. Szczegółowe kryteria przedstawia porównanie trzech typów systemów.
Czy wiesz, że? Nazwa „jednoprzewodowy” nie oznacza, że cała maszyna ma tylko jeden przewód. Odbiorniki nadal wymagają połączeń z instalacją rozdziału.
Przy wyborze należy rozpatrywać punkt po punkcie: wymaganą dawkę, przeciwciśnienie, rozmieszczenie i rodzaj środka. Dopiero potem ocenia się możliwą architekturę, sterowanie oraz nadzór. Jeden zbiornik nie uzasadnia łączenia węzłów wymagających różnych, niezamiennych produktów.
Gdzie automatyzacja może być przydatna?
Instalacje stosuje się w urządzeniach przemysłowych i maszynach mobilnych. Katalog SKF wymienia między innymi koparki, ładowarki, pompy do betonu oraz wybrane urządzenia produkcyjne. Taka lista zastosowań pokazuje możliwości techniki, lecz nie potwierdza zgodności konkretnego zestawu z dowolnym modelem maszyny.
W zakładzie istotny może być dostęp do rozproszonych punktów. Na maszynie mobilnej duże znaczenie mają ruch osprzętu, drgania i ochrona przewodów. W produkcji spożywczej dochodzą wymagania dokumentacyjne środka i ryzyko kontaktu z żywnością. Każdy z tych przypadków wymaga innej analizy, choć droga medium pozostaje podobna.
Pojedynczy odległy punkt nie zawsze uzasadnia rozbudowaną instalację. Możliwe rozwiązania obejmują również smarownicę jednopunktową albo poprawę organizacji obsługi ręcznej. Wybór warto oprzeć na warunkach dozowania i kontroli, zamiast utożsamiać automatyzację z jednym typem urządzenia.
Jakie dane są potrzebne przed projektem?
Przygotuj listę punktów z identyfikatorami i zdjęciami. Dla każdego zapisz wymagany środek, ilość i zasady obsługi z właściwej instrukcji. Jeśli nie ma danych, zaznacz brak w zestawieniu do konsultacji. Nie uzupełniaj go nastawami podobnej maszyny.
- Producent, model, numer seryjny i wersja osprzętu.
- Mapa punktów z informacją o dostępności i ruchu elementów.
- Warunki: temperatura, woda, pył, mycie i obciążenie.
- Obecny produkt oraz jego aktualna karta techniczna.
- Dostępne zasilanie, miejsce na pompę i sposób sterowania.
- Historia problemów oraz opis dotychczasowej obsługi.
Zdjęcie ogólne pomaga rozpoznać rozmieszczenie, a zdjęcie szczegółowe umożliwia ocenę połączenia. Dobrze pokazać także miejsca, przez które muszą przejść przewody, osłony i ruchome zespoły. Numer punktu na zdjęciu powinien odpowiadać numerowi w zestawieniu. Ułatwia to rozmowę i ogranicza nieporozumienia przy zmianie osprzętu.
Dlaczego dobór pompy nie wystarcza?
Pompa musi współpracować z dozowaniem, przewodami i środkiem. Wymagana wydajność wynika z zapotrzebowania obwodu, a zdolność do pokonania oporów nie może przekraczać dopuszczeń pozostałych elementów. Dobór „najmocniejszego” urządzenia nie rozwiązuje problemu niewłaściwej architektury.
Trzeba sprawdzić zakres medium, warunki otoczenia oraz sposób napełniania. Produkt odpowiedni dla punktu tarcia może nie nadawać się do przesyłania przez konkretną instalację w zimnym rozruchu. Sam zapis NLGI nie potwierdza pompowalności. Informacje potrzebne do identyfikacji opisuje poradnik doboru pompy.
Ochrona przewodów jest częścią projektu, a nie dodatkiem estetycznym. Trasa powinna uwzględniać pełny ruch maszyny i możliwość obsługi innych podzespołów. Zbyt krótki odcinek może się napinać, a niekontrolowany zapas może trafić w strefę ruchu. Te zależności trzeba ocenić podczas planowania i odbioru.
Jeżeli masz mapę punktów i dokumentację maszyny, omów zakres montażu centralnego smarowania. Te dane pozwalają przejść od ogólnego pomysłu do konkretnego projektu.
Jak ocenić koszty i opłacalność?
Oddziel koszt inwestycji od późniejszej eksploatacji. Pierwszy obejmuje projekt, komponenty, montaż i uruchomienie w uzgodnionym zakresie. Drugi obejmuje środek, kontrolę, energię, części i pracę przy obsłudze. Porównanie powinno dotyczyć tego samego okresu oraz tych samych punktów maszyny.
Koszt ręcznej obsługi można opisać jako czas czynności pomnożony przez koszt pracy, uzupełniony o materiały i uzasadnione postoje. Czas należy zmierzyć razem z przygotowaniem, dojściem i zabezpieczeniem maszyny. Czynności wymagane również po automatyzacji pozostają w obu wariantach.
Do analizy nie wpisuj z góry oszczędności na awariach. Jeśli nie ma danych historycznych oraz uzasadnionego związku ze smarowaniem, potraktuj ten składnik jako niepewny. Automatyzacja nie naprawia zużytej tulei ani uszkodzonego łożyska. Czynniki wyceny rozwija artykuł o kosztach montażu układu.
Co powinno obejmować uruchomienie i odbiór?
Odbiór powinien potwierdzać uzgodniony zakres, oznaczenie punktów i zgodność komponentów z dokumentacją projektu. Potrzebne jest sprawdzenie działania instalacji oraz ustalenie, jak będzie kontrolowane docieranie środka. Nie wystarcza krótkie uruchomienie silnika pompy bez oceny pozostałej drogi.
W protokole warto wskazać ustawienia, zastosowany produkt, wersję sterownika i sposób reakcji na alarm. Operator powinien wiedzieć, gdzie napełniać zbiornik, czego używać i jakie obserwacje zapisywać. Osoba odpowiedzialna za utrzymanie ruchu potrzebuje schematu połączeń oraz identyfikacji elementów do późniejszego zamawiania części.
W przypadku maszyny z ruchomym osprzętem należy uzgodnić sprawdzenie prowadzenia przewodów w dopuszczonym zakresie ruchów. Próby wykonuje uprawniona obsługa zgodnie z instrukcją maszyny. Po zmianie osprzętu lub dołożeniu punktów trzeba ponownie ocenić projekt, a nie jedynie dopisać kolejny przewód do starego schematu.
Co kontrolować podczas eksploatacji?
Obserwuj poziom środka, nowe wycieki, stan osłon i mocowań oraz komunikaty sterowania. Zapisuj zmiany zużycia medium w odniesieniu do czasu pracy. Nagły wzrost może mieć inne przyczyny niż większe zapotrzebowanie punktów, a niski ubytek nie zawsze oznacza oszczędność.
Przed oględzinami uwzględnij zabezpieczenie maszyny i energię resztkową. Nie odkręcaj połączeń pod ciśnieniem ani nie szukaj wycieku palcem. Diagnostyka wymagająca ingerencji należy do właściwie przygotowanej obsługi. W razie nieprawidłowości serwis układu smarowania powinien ocenić cały tor zasilania.
Po naprawie przydatny jest zapis przyczyny, wymienionych elementów i wyniku kontroli. Dzięki temu kolejny podobny objaw można porównać z historią. Powtarzające się uszkodzenie przewodu powinno skłonić do oceny trasy, nie tylko do następnej wymiany. Regularny zapis zmian wspiera decyzje techniczne lepiej niż pamięć kolejnych operatorów.
Jak uporządkować punkty, zanim powstanie schemat?
Mapa punktów powinna rozdzielać nazwę zespołu od miejsca, do którego faktycznie doprowadzany jest środek. Określenie „łożyska napędu” może oznaczać kilka obudów o różnych wymaganiach. Numer punktu powinien prowadzić do jednego, rozpoznawalnego odbiornika. Przy dwóch stronach maszyny warto konsekwentnie opisywać orientację z perspektywy przyjętej w dokumentacji, żeby zdjęcie z innej strony nie zmieniało znaczenia oznaczeń.
Wspólne wymagania środka nie oznaczają jednakowej dawki. Dwa węzły mogą korzystać z tego samego produktu, lecz różnić się wymiarami, prędkością i obciążeniem. Dlatego zestawienie powinno mieć osobne pola na identyfikację produktu, ilość, częstotliwość oraz źródło wymagania. Jeżeli instrukcja podaje zależność od czasu pracy lub warunków, zachowaj tę zależność. Nie zastępuj jej pojedynczą liczbą bez uzasadnienia.
Warto także odnotować, które punkty pozostaną obsługiwane poza instalacją. Powodem może być inny produkt, szczególny sposób aplikacji lub brak możliwości zatwierdzenia połączenia. Taka lista jest częścią zakresu, a nie listą zapomnianych miejsc. Operator musi wiedzieć, że zamontowana pompa nie obejmuje automatycznie każdej czynności smarowniczej przewidzianej dla całej maszyny.
Przykład: linia z kilkoma strefami dostępu
Na linii produkcyjnej część obudów znajduje się przy przejściu obsługowym, a pozostałe za osłoną. Wstępne rozpoznanie powinno pokazać zarówno liczbę odbiorników, jak i powód utrudnienia obsługi. Jeżeli osłonę trzeba otwierać wyłącznie podczas postoju, organizacja ręcznego smarowania wygląda inaczej niż w przypadku łatwo dostępnego punktu. Dane do projektu obejmują również dopuszczony sposób kontroli po automatyzacji.
Nie należy zakładać, że instalacja znosi wymagania zabezpieczenia maszyny. Może ograniczyć liczbę czynności wykonywanych bezpośrednio przy odbiorniku, ale oględziny, naprawy i czyszczenie nadal mają swoje procedury. Rzetelne porównanie opisuje, które czynności rzeczywiście ulegną zmianie, a które pozostają. Dopiero wtedy można ocenić zakres korzyści organizacyjnych i wymaganej obsługi.
Jak czytać schemat bez doświadczenia projektowego?
Zacznij od odnalezienia zbiornika i źródła napędu pompy. Następnie prześledź główne zasilanie do elementów rozdziału, a dopiero później przewody końcowe. W instalacji wielostopniowej jeden rozdzielacz może zasilać kolejne zespoły. Numer wyjścia na pierwszym poziomie nie musi więc odpowiadać numerowi pojedynczego punktu maszyny. Legenda powinna wyjaśniać te zależności.
Osobno odczytaj sygnały elektryczne i drogę środka. Linia prowadząca do czujnika może przedstawiać połączenie sterowania, a nie przewód smarowy. Przy schemacie bez legendy warto poprosić wykonawcę o uzupełnienie. Niejasne symbole utrudniają późniejsze ustalenie, czy alarm pochodzi z pompy, czujnika cyklu czy nadrzędnego sterowania maszyny.
Przy każdym elemencie powinien dać się odnaleźć numer części lub jednoznaczny opis konfiguracji. Sama nazwa handlowa pompy nie identyfikuje wszystkich możliwych wyjść, napędów i ustawień. Schemat po montażu powinien odpowiadać rzeczywistej instalacji. Jeżeli trasa przewodu została zmieniona podczas prac, informację należy wprowadzić do dokumentacji odbiorowej, zamiast pozostawić wyłącznie na szkicu roboczym.
Co oznacza kontrola ilości, a co kontrola cyklu?
Obserwacja wykonania cyklu i pomiar ilości są różnymi rodzajami informacji. Czujnik ruchu określonego elementu może potwierdzać zdarzenie w rozdzielaczu. Nie oznacza to automatycznie pomiaru masy medium w każdym węźle. Czujnik poziomu wskazuje stan zbiornika, lecz nie ocenia zużycia łożyska. Warto opisać każde potwierdzenie prostym zdaniem: co zostało zmierzone, w którym miejscu i w jakim momencie.
Podobnie alarm może wskazywać niespełnienie warunku, bez rozpoznania jego przyczyny. Jeżeli sterownik nie otrzyma oczekiwanego sygnału, możliwe są usterki w drodze smaru, problem z czujnikiem lub jego połączeniem. Dokumentacja konkretnego systemu określa logikę. Sam komunikat nie powinien stawać się podstawą zamówienia pompy bez diagnostyki.
W planie kontroli dobrze zestawić pomiary systemu z oględzinami. Gdy instalacja nadzoruje tylko fragment obwodu, trzeba ustalić sposób sprawdzania pozostałych odcinków. To szczególnie istotne po wymianie przewodu końcowego lub ingerencji przy punkcie. Próba po naprawie powinna odnosić się do miejsca naprawy, a nie kończyć jedynie na skasowaniu wspólnego alarmu.
Jak przygotować wdrożenie w czynnej organizacji?
Przed montażem wyznacz właściciela dokumentacji. Może to być osoba odpowiedzialna za utrzymanie ruchu lub zarządzanie flotą. Powinna mieć dostęp do aktualnego schematu, kart środka, protokołu nastaw oraz historii zmian. Jeżeli te informacje są rozproszone między zakupami, operatorami i serwisem, łatwiej o pomylenie produktu albo zamówienie części według nieaktualnego zdjęcia.
Następnie ustal sposób przekazywania informacji między zmianami. Zapis „pompa działa” jest za mało dokładny. Przydatniejszy jest opis obserwacji, czasu pracy, wskazania alarmu i miejsca nowego wycieku. Zgłoszenie powinno pozwolić kolejnej osobie odtworzyć okoliczności, bez domyślania się, czy problem wystąpił przy rozruchu, w trakcie pracy czy po uzupełnieniu zbiornika.
Wprowadź identyfikację punktu napełniania i przeznaczonego produktu. Oznaczenie powinno być czytelne dla osób rzeczywiście wykonujących czynność. Należy również ustalić czystość osprzętu do napełniania i sposób przechowywania opakowań. Zanieczyszczenie wprowadzone przy uzupełnianiu może dotrzeć do instalacji, dlatego organizacja dostaw środka ma bezpośredni związek z niezawodnością dozowania.
Jak sprawdzić, czy obsługa rozumie nowy system?
Podczas przekazania poproś operatora o wskazanie właściwego miejsca napełniania, produktu i działania po alarmie. Osoba serwisująca powinna potrafić odnaleźć punkt na schemacie oraz ustalić zakres nadzoru. Takie sprawdzenie rozumienia jest bardziej użyteczne niż samo podpisanie obecności na szkoleniu. Nie wymaga zapamiętywania wszystkich parametrów; wymaga wiedzy, gdzie znaleźć obowiązujące informacje.
Ważne jest też rozpoznanie granicy uprawnień. Oględziny i zgłoszenie objawu nie są tym samym co rozłączanie przewodów, ingerencja w sterownik czy zmiana dawek. Zakres czynności powinien odpowiadać przygotowaniu osoby oraz instrukcji instalacji. Dzięki temu operator nie musi samodzielnie rozstrzygać problemu, do którego nie ma danych i narzędzi.
Kiedy wrócić do projektu zamiast poprawiać nastawy?
Dołożenie osprzętu, zmiana środka albo przebudowa trasy przewodów mogą zmieniać warunki pracy instalacji. Nie wystarczy pozostawić starego protokołu i dopisać, że system jest automatyczny. Trzeba sprawdzić wymagania nowych odbiorników, współpracę elementów oraz sposób kontroli. Szczególnie ważne jest odróżnienie zmiany projektu od usunięcia pojedynczej usterki w dotychczasowej konfiguracji.
Powtarzalne problemy warto analizować na podstawie historii. Jeżeli przewód uszkadza się przy tym samym ruchu maszyny, kolejne wymiany nie rozwiązują przyczyny prowadzenia. Jeżeli alarmy pojawiają się po każdej zmianie produktu, potrzebna jest ocena medium i procesu przejścia. Jeśli odbiornik zużywa się mimo potwierdzonego dostarczania środka, należy zbadać także obciążenie, uszczelnienie i stan mechaniczny.
Takie podejście pozwala oceniać centralne smarowanie jako cały proces: rozpoznanie wymagań, projekt, montaż, uruchomienie, kontrolę i zmiany. Wspólnym celem tych etapów jest doprowadzenie właściwego środka w sposób odpowiadający danemu węzłowi. Pompa jest ważnym elementem, ale decyzja o wdrożeniu powinna obejmować odpowiedzialność za całą drogę od opakowania produktu do miejsca tarcia.
Jak oznaczyć punkty pozostające poza automatyką?
W protokole przekazania warto umieścić osobną listę czynności wykonywanych ręcznie. Dla każdej wskaż punkt, produkt i właściwą instrukcję. Lista powinna być dostępna operatorowi razem z opisem nowej instalacji. Dzięki temu widoczna pompa nie staje się skrótem myślowym oznaczającym całą obsługę maszyny.
Jeżeli później zmienia się osprzęt, porównaj z tą listą nowe wymagania. Punkt może wymagać odrębnej oceny mimo prawidłowego działania pozostałego obwodu. Zapis wyjątku pomaga utrzymać pełny plan smarowania bez niepotwierdzonego rozszerzania zakresu projektu.
Najczęściej zadawane pytania
Czy centralne smarowanie eliminuje ręczną kontrolę?
Nie. Nadal potrzebne są oględziny, uzupełnianie właściwego środka i sprawdzanie punktów według instrukcji oraz zakresu nadzoru systemu.
Czy można zastosować układ w starszej maszynie?
Możliwość należy ocenić po sprawdzeniu stanu węzłów, dokumentacji, miejsca montażu i planowanego okresu eksploatacji. Zużycie mechaniczne wymaga osobnej oceny.
Czy jedna pompa może obsłużyć wszystkie punkty?
Zależy to od projektu, medium, wymaganych ilości i parametrów instalacji. Sama liczba punktów nie potwierdza przydatności pompy.
Czy brak alarmu dowodzi prawidłowego smarowania?
Nie. Czujnik obserwuje określony stan lub fragment instalacji. Zakres kontroli trzeba odczytać z dokumentacji konkretnego rozwiązania.
Przygotuj model maszyny, listę punktów i opis obecnych problemów. Skontaktuj się z Centrum Smarowania, aby ustalić dane potrzebne do doboru.
Źródła techniczne
- SKF, Progressive automatic lubrication systems, katalog 2025, s. 5-7 – Zasada sekwencyjnego dozowania, blokada obwodu, dane projektu i zastosowania. Nie przenosimy parametrów modeli na wszystkie systemy.
- SKF Evolution, Up in the air or deep in the sea, lubrication is key – Równoległe dozowniki jednoprzewodowe i różnica względem sekwencji progresywnej.
- SKF Lincoln, Automatic lubrication portfolio – Dwie naprzemiennie zasilane magistrale układu dwuprzewodowego.
Opracowanie: Centrum Smarowania. Materiał wyjaśnia kryteria doboru i przygotowanie danych do konsultacji technicznej. Źródła sprawdzono 6 października 2026 r.